記事公開日
最終更新日
半導体製造における微量水分測定の重要性

半導体製造では露点測定が不可欠です。これは、超高純度(UHP)プロセスガスが、製造工場外のいかなる工業用ガス供給源よりもはるかに低い水分濃度で供給されなければならないためです。窒素、アルゴン、水素、ヘリウムは、エッチング、成膜、エピタキシャル成長、アニール処理を行う装置に供給されます。また、窒素は保管中や搬送中のウェハーのパージにも使用されます。これらのガスは、バルク供給設備またはガスキャビネットから、電解研磨されたステンレス鋼配管を通り、各装置の使用点に設置されたガスパネルまで送られます。
このシステムは、微量水分の侵入を防ぐためのものです。ウェハー表面やプロセスチャンバーに数ppbの水蒸気が到達すると、自然酸化膜の再成長やシード粒子の発生、ガスパネル機器の腐食を引き起こす恐れがあります。不具合は発生源で顕在化することが少ないため、ガス経路上の適切なサンプリングポイントで露点を測定することは、プロセスそのものと同じくらい重要です。これは、特定のウェハーロットに乾燥したガスが供給されていることを証明する唯一の方法です。
プロセスガスがウェハに到達するまで
プロセスガスは、ウェハーに到達するまでにいくつかの段階を経て送られます。その各段階で、水分が再び混入する可能性があります。
バルク供給設備とガスキャビネット
窒素は通常、極低温バルクタンクまたは現場のガス発生装置から供給されます。アルゴン、酸素、水素、ヘリウムは、多くの場合、ガスキャビネット内のボンベラックから供給されます。システムの入口であるこの地点には、ガス供給証明書が適用されます。
配管系統
電解研磨され、軌道溶接されたステンレス鋼配管が、途中のバルブマニホールドボックスで段階的に減圧しながら、供給源から製造装置までガスを運びます。この配管は、システムの耐用期間全体を通してガス経路の一部となります。
使用点
各装置に設置された専用パネルが、プロセスチャンバーへのガス供給量を調整します。ウェハーが実際に接するのは、このガスです。
ウェハーの保管とロードロック
前面開口式ユニファイドポット(FOUP)およびロードロックでは、工程間に乾燥ガスによるパージを継続的に行う必要があり、一度限りのガスの品質証明書では不十分です。
これらの段階のいずれかで水分が混入すると、その水分は次の段階で問題となります。そのため、ガス経路上の複数の箇所で露点を測定します。
半導体製造において水分が問題となる理由:
微量水分は、その発生源を特定することが難しい形で、損傷を引き起こします。
自然酸化物の再成長
洗浄直後のシリコン表面や、むき出しのシリコン表面は水分と反応し、数分以内に自然酸化膜が再成長します。この酸化膜は、エピタキシャル成長、ゲート酸化膜の品質、コンタクト形成に悪影響を及ぼし、再加工や廃棄を余儀なくされます。数工程前に発生した水分事象との関連は、容易には明らかになりません。
粒子および副生成物の形成
ガスがチャンバーに到達する際、ガス中の微量水分は粒子の核形成を引き起こしたり、望ましくない副生成物の生成を促進したりすることがあります。その結果、ウェハー上の粒子が増加し、汚染レベルが管理範囲を逸脱します。その時点ですでにガス経路上のその箇所で露点が記録されていなければ、いずれの問題もガス品質に起因すると特定することは容易ではありません。
ウェハー保管中の水分侵入
パージが不十分なFOUPや、漏れのあるFOUPでは、工程間の保管中に水分がウェハーに及びます。ポッドは密閉されているように見え、パージ流量計も正常値を示しています。水分が引き起こした再成長や粒子の核生成は、数日後に歩留まりの問題として顕在化するまで見逃されやすいものです。その時点では、事象原因調査は通常、問題が発生した保管用カセットではなく、製造装置から始まります。
ガスパネル機器の腐食
ガス流路中の水分は、ステンレス鋼製のレギュレーター、マスフローコントローラー、および溶接部を徐々に腐食させます。腐食性生物自体が新たな汚染源となり、最終的には予期せぬ時期や場所でガスパネルに漏れや故障が生じます。
システム図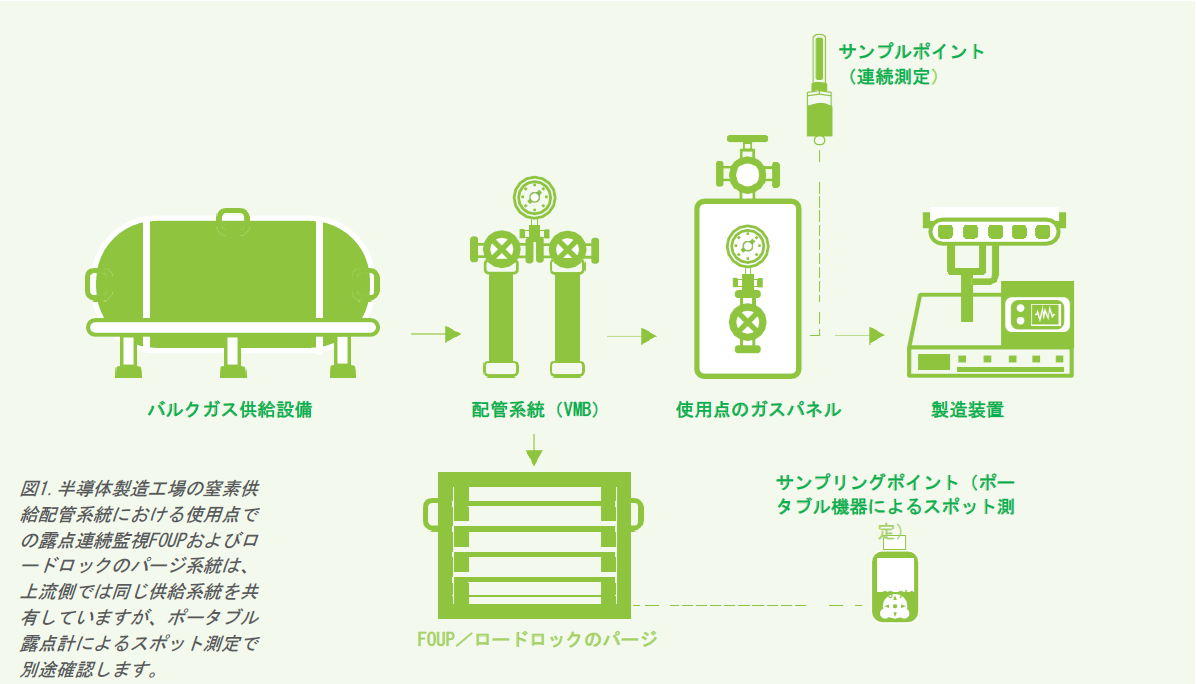
半導体プロセスガス系統における微量水分の測定
微量水分は気相で測定します。バルク供給源だけでなく、プロセス上可能な限り使用点の近くで測定します。
これは、ガス供給系統自体が水分を保持するためです。ステンレス鋼配管やフィルター材は微量の水蒸気を吸着・脱着します。これは、高純度ガス配管で確認されている現象です。供給源で露点を測定するだけでは、この現象を把握できません。その測定値から分かるのは、ガスがタンクやボンベを出た時点での状態に限られます。bるくガスの品質保証書が規格への適合を示していても、下流側の漏れ、新たに解放された接続部、あるいは乾燥が不十分な保守作業によって、製造装置のところでは水分が混入し続けています。ウェハーを実際に保護するのは、使用点での測定です。
微量水分測定の代表的な測定箇所:
バルク供給設備の入口
ガスが製造工場に入る時点で測定し、。供給ガスがSEMIの純度規格を満たしているかを確認します。その後システムは、この供給ガスを全治として運転されます。
製造装置直前の使用点
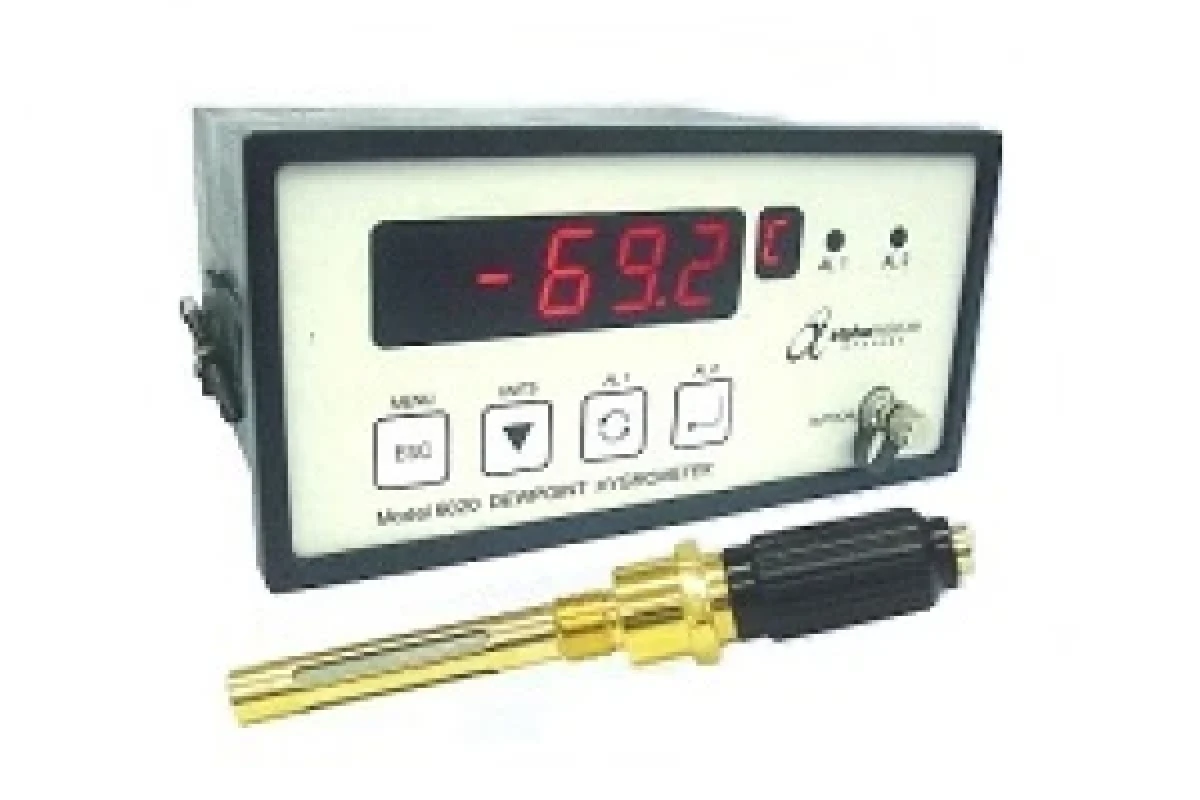
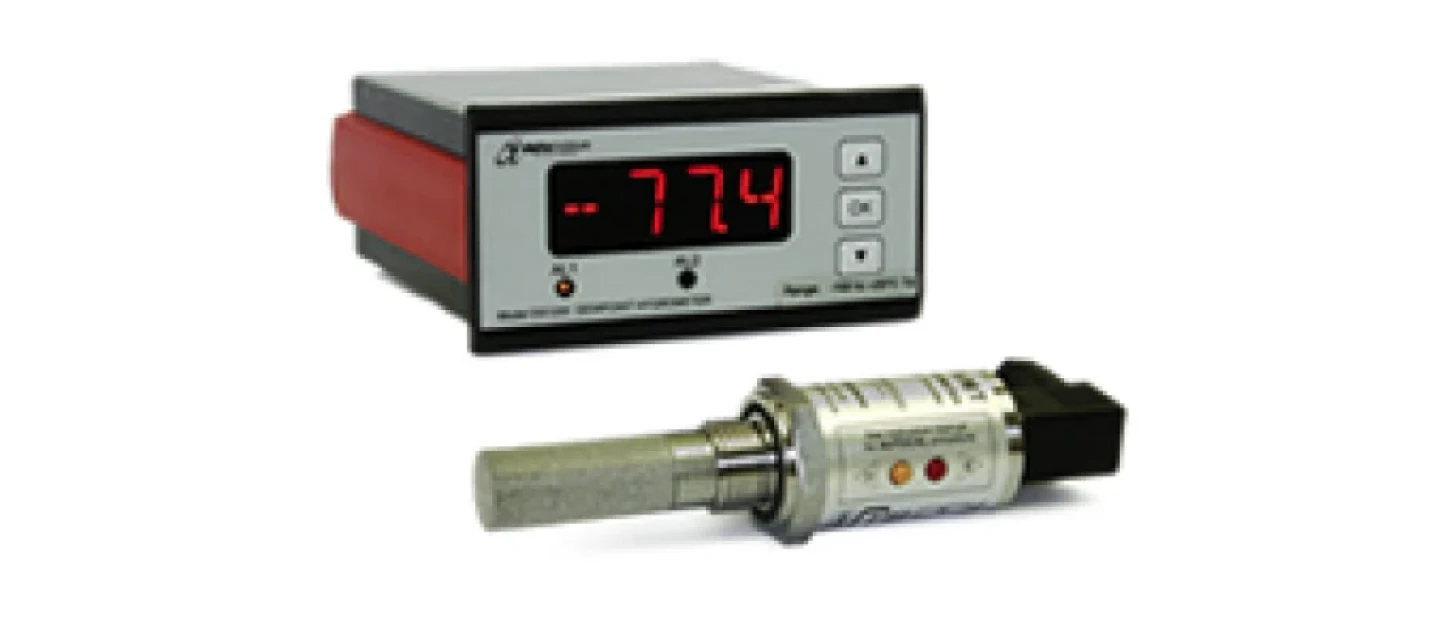
ここには、ループ電源方式の露点トランスミッタAMTまたはAMT-Exを設置します。最も低露点を表示可能なモデルでは、-120℃まで対応します。バルクガスの品質証明書では把握できない接合部からの漏れ、新たに稼働を開始した配管分岐、または下流側で取り込まれた水分を検出します。
FOUPおよびロードロックのパージ
ポータブル型露点計SADPmini2またはSADPmini2-Ex(どちらも-110℃までの測定に対応)によるスポット測定では、窒素パージが単に筐体内を流れるだけでなく、保管中のウェハー周辺の水分を排除していることを確認することが出来ます。
据付・立上げ時および再適格性確認時
新たに設置した配管や、最近開放した配管には水分が吸着しており、乾燥ガスを継続的に流すことによってはじめて除去されます。応答速度に優れたポータブル露点計を用いて、新設または保守作業を行った配管系統が十分に乾燥し、生産工程に復帰できる状態になっていることを確認します。また、立上げ担当者は、この測定の記録を残すことで、その記録に基づいて配管系統の使用再開を承認できます。
水素配管には、さらに別の要件があります。水素の危険場所に分類された区域で使用する測定器、または水素配管から直接サンプリングする露点計には、本質安全防爆仕様またはEx認証仕様が必要です。そのため、弊社取扱のラインナップには、AMT-ExやSADPmini2-Exなど防爆対応機器が用意されております。
正確な露点測定によって、供給源でのガス品質証明書の内容がウェハーに供給されるガスの品質にも当てはまることを確認することができます。適切な測定点で水分を気相のまま測定することで、自然酸化膜の再成長やパーティクルの発生、ガスパネル腐食による欠陥に至ることを防止し、歩留まりを守ります。
対象製品: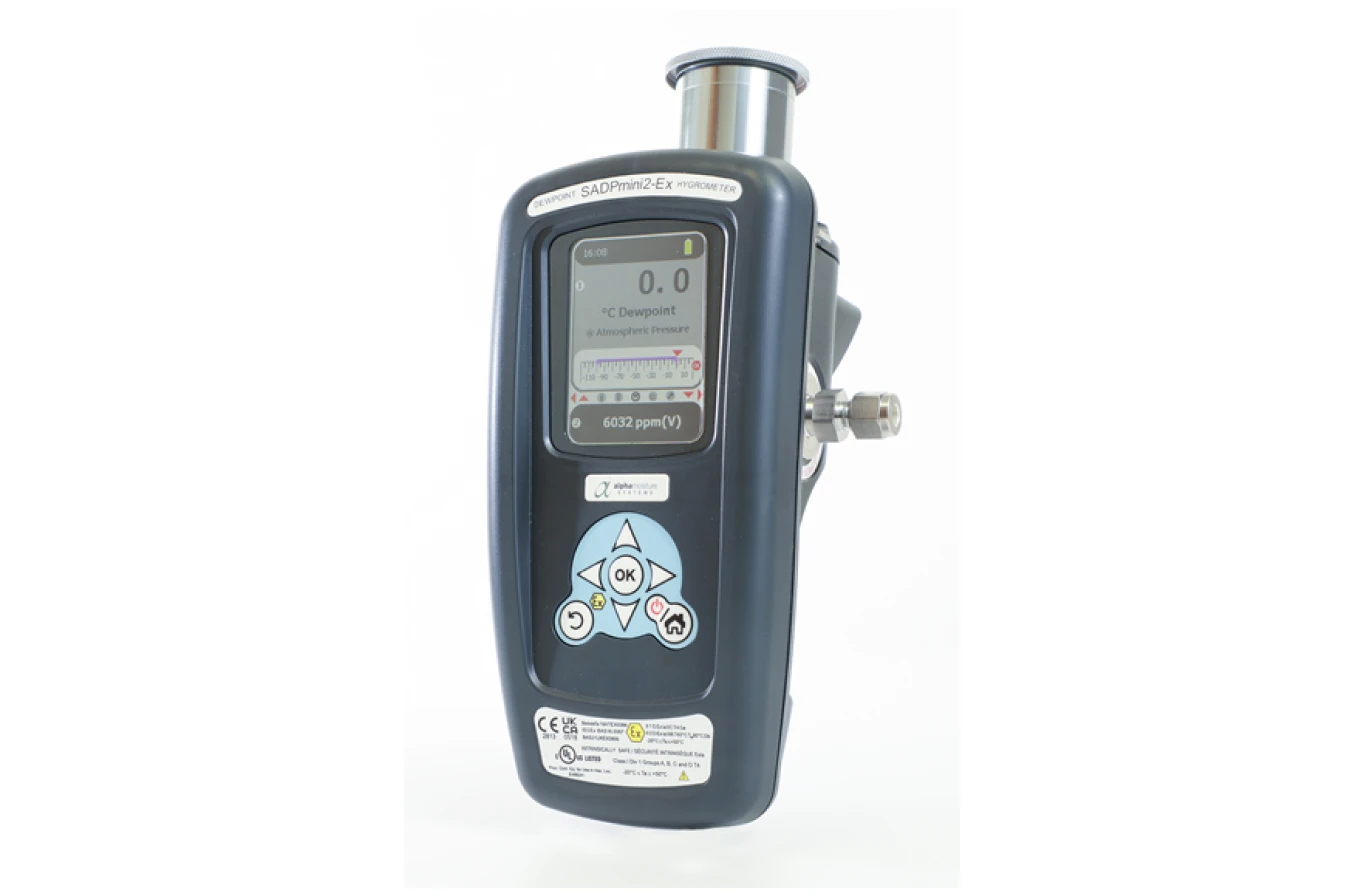
医薬品製造における微量水分測定の詳細については、
以下までお問合せください。
https://www.nykk.co.jp/contact/
適用規格への参照
- SEMI C59-0317 窒素の仕様
- SEMI C15-0616 ppmおよびppbレベルの標準湿度の試験方法
- SEMI E49-0419 高純度および超高純度配管の性能、サブアセンブリ、最終アセンブリに関するガイド
本文制作:Alpha Moisture Systems(England)